

بهترین روشهای برشکاری و جوشکاری پروفیل استیل
پروفیل استیل یکی از پرکاربردترین مقاطع فلزی در صنایع ساختمانی، تجهیزات صنعتی، صنایع غذایی، دکوراسیون و ساخت سازههای مقاوم در برابر خوردگی است. مقاومت مناسب در برابر زنگزدگی، ظاهر زیبا، دوام بالا و قابلیت شکلدهی باعث شده است این محصول در بسیاری از پروژههای صنعتی و معماری مورد استفاده قرار گیرد. بااینحال، کیفیت نهایی سازههای ساختهشده از پروفیل استیل تنها به انتخاب گرید مناسب بستگی ندارد؛ روش برشکاری و جوشکاری نیز تأثیر مستقیمی بر استحکام اتصالات، کیفیت سطح و طول عمر محصول دارد.
انتخاب نامناسب روش برش ممکن است باعث ایجاد پلیسه، تغییر شکل مقطع یا آسیب حرارتی شود. از طرف دیگر، جوشکاری غیراصولی میتواند مقاومت به خوردگی را کاهش دهد و احتمال ایجاد ترک، تاببرداشتگی و ضعف اتصال را افزایش دهد. در این مقاله با مهتاب استیل پرداز ، بررسی میکنیم.

چرا انتخاب روش برشکاری و جوشکاری پروفیل استیل اهمیت دارد؟
پروفیلهای استیل معمولاً از فولادهای زنگنزن مانند گریدهای 304 و 316 تولید میشوند. این آلیاژها به دلیل وجود کروم، قابلیت تشکیل یک لایه محافظ غیرفعال روی سطح خود را دارند که به مقاومت آنها در برابر خوردگی کمک میکند.
بااینحال، عملیات حرارتی نامناسب، آلودگی سطحی و جوشکاری غیراصولی میتواند عملکرد این لایه محافظ را تحت تأثیر قرار دهد.
اهمیت انتخاب روش مناسب در چند موضوع خلاصه میشود:
- حفظ مقاومت به خوردگی: کنترل حرارت و پاکسازی سطح به جلوگیری از خوردگی موضعی کمک میکند.
- افزایش استحکام اتصال: اجرای صحیح جوشکاری، کیفیت اتصال قطعات را بهبود میدهد.
- کاهش ضایعات: برش دقیق، مصرف مواد اولیه و هزینههای تولید را کاهش میدهد.
- حفظ زیبایی ظاهری: در تجهیزات دکوراتیو و معماری، کیفیت برش و جوش اهمیت زیادی دارد.
- افزایش طول عمر سازه: اتصالات استاندارد و انتخاب صحیح روش تولید، احتمال خرابی زودهنگام را کاهش میدهند.
این نکات در ساخت سازههایی با ترکیب پروفیل استیل، ورق استیل و نبشی استیل اهمیت بیشتری پیدا میکنند؛ زیرا کیفیت اتصال میان مقاطع مختلف میتواند بر عملکرد کل مجموعه تأثیر بگذارد.
بهترین روشهای برشکاری پروفیل استیل
برای برش پروفیل استیل روشهای مختلفی وجود دارد. انتخاب هر روش به ضخامت دیواره، ابعاد مقطع، تعداد قطعات، دقت موردنیاز و بودجه پروژه بستگی دارد.
1. برش پروفیل استیل با دستگاه لیزر
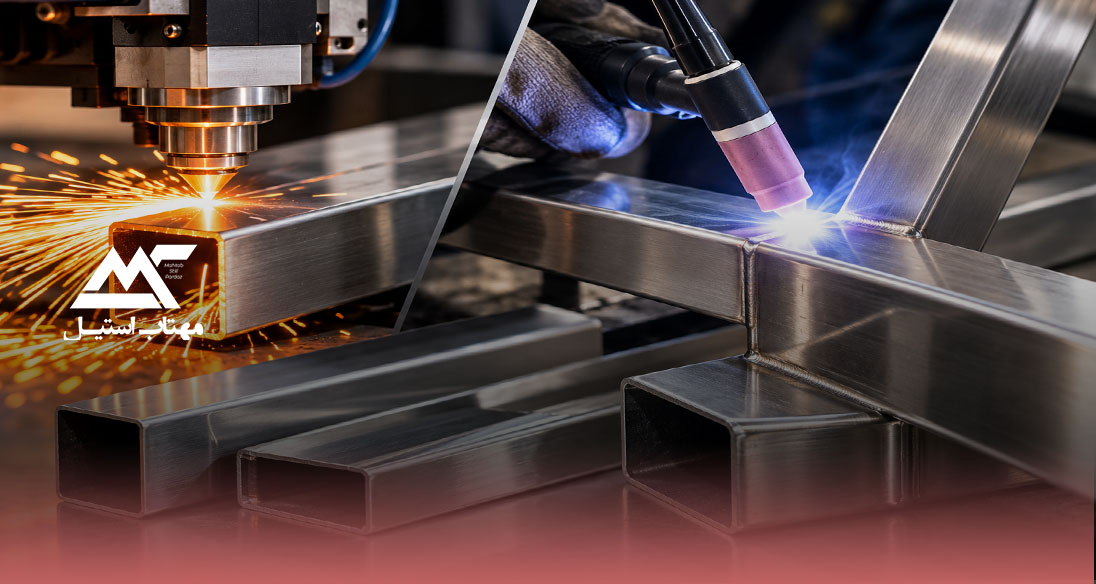
برش لیزری یکی از دقیقترین روشهای صنعتی برای برش پروفیل استیل محسوب میشود. در این فرایند، پرتو متمرکز لیزر با ایجاد حرارت موضعی، فلز را در مسیر مشخصشده برش میدهد.
در کارگاههای مجهز به دستگاه لیزر تیوب، امکان برش انواع قوطی و پروفیل استیل با مقاطع مربع، مستطیل و دایرهای وجود دارد.
مهمترین محدودیت این روش، هزینه تجهیزات و وابستگی کیفیت برش به توان دستگاه، ضخامت قطعه و تنظیمات فرایند است.
برش لیزری برای تولید فریمهای دکوراتیو، تجهیزات صنعتی دقیق، قطعات معماری و سازههایی که به مونتاژ منظم نیاز دارند، گزینهای بسیار مناسب است.
2. برش پروفیل استیل با اره نواری
اره نواری یکی از روشهای متداول برش مکانیکی پروفیلهای استیل است. در این روش، تیغهای پیوسته با حرکت کنترلشده، مقطع را برش میدهد.
این روش بهویژه در کارگاههایی کاربرد دارد که به برش مستقیم تعداد زیادی پروفیل با طول مشخص نیاز دارند.
برای دستیابی به نتیجه مطلوب، انتخاب تیغه مناسب استیل، کنترل سرعت برش، تثبیت قطعه و استفاده از روانکار سازگار اهمیت زیادی دارد.
استفاده از تیغه نامناسب ممکن است باعث افزایش حرارت اصطکاکی، کاهش عمر ابزار و ایجاد پلیسه در لبهها شود.
3. برش پروفیل استیل با دستگاه پلاسما
برش پلاسما از قوس الکتریکی و گاز یونیزهشده برای ذوب و جداسازی فلز استفاده میکند.
این روش برای برخی مقاطع و قطعات استیل با ضخامت بالاتر، بهویژه زمانی که سرعت و توان برش اهمیت دارد، کاربردی است.
مزایای آن شامل سرعت مناسب، قابلیت برش فولاد زنگنزن و امکان استفاده در محیطهای صنعتی است.
بااینحال، برش پلاسما ممکن است باعث ایجاد لایه اکسیدی، تغییرات حرارتی در لبه یا نیاز به پرداخت ثانویه شود. همچنین برای پروفیلهای ظریف و دکوراتیو، معمولاً لیزر یا روشهای مکانیکی دقیق انتخاب مناسبتری هستند.
در پروژههایی که مقاومت به خوردگی اهمیت ویژهای دارد، پاکسازی و آمادهسازی صحیح لبه برشخورده ضروری است.
4. برش پروفیل استیل با واترجت
واترجت روشی است که در آن از جریان آب پرفشار، معمولاً همراه با مواد ساینده، برای برش فلز استفاده میشود.
مهمترین ویژگی این روش، عدم ایجاد منطقه متأثر از حرارت است.
واترجت برای قطعاتی مناسب است که تغییرات حرارتی در آنها مطلوب نیست. البته استفاده از آن برای پروفیلهای توخالی به نوع دستگاه، روش مهار قطعه و امکان کنترل برش دیوارههای مختلف بستگی دارد.
محدودیتهای اصلی واترجت شامل هزینه عملیاتی، سرعت تولید در بعضی کاربردها و نیاز به تجهیزات تخصصی است.
5. برش پروفیل استیل با فرز و دستگاه پروفیلبر
برای پروژههای کوچک، تعمیرات و برشهای محدود، استفاده از فرز یا پروفیلبر مجهز به صفحه مناسب استیل متداول است.
این روش انعطافپذیری مناسبی دارد و به تجهیزات صنعتی پیچیده نیاز ندارد. بااینحال، دقت و یکنواختی آن به مهارت اپراتور و کیفیت تثبیت قطعه وابسته است.
استفاده از صفحات مخصوص استیل و جلوگیری از تماس ابزارهای آلوده به آهن معمولی با سطح قطعه اهمیت دارد؛ زیرا انتقال ذرات آهن میتواند باعث ایجاد لکههای زنگزدگی سطحی شود.
مقایسه روشهای مختلف برش پروفیل استیل
| روش برش | مزیت اصلی | کاربرد مناسب |
|---|---|---|
| لیزر | دقت و تکرارپذیری بالا | قطعات دقیق و دکوراتیو |
| اره نواری | اقتصادی برای برش مستقیم | کارگاهها و تولید صنعتی |
| پلاسما | توان و سرعت مناسب | قطعات نسبتاً ضخیم |
| واترجت | عدم ایجاد حرارت مؤثر | قطعات حساس به حرارت |
| فرز و پروفیلبر | دسترسی آسان | تعمیرات و پروژههای کوچک |
در عمل، هیچ روشی برای تمام پروژهها بهترین انتخاب نیست. بررسی ضخامت، جنس، تعداد قطعات و کیفیت موردانتظار، پیش از تصمیمگیری ضروری است.
مهمترین نکات فنی در جوشکاری پروفیل استیل
کنترل میزان حرارت
یکی از چالشهای جوشکاری فولادهای زنگنزن آستنیتی، انبساط حرارتی و احتمال تغییر شکل قطعات است.
تنظیم جریان، سرعت حرکت، توالی جوشکاری و استفاده از فیکسچر مناسب به کاهش تاببرداشتگی کمک میکند.
تمیزکاری سطح پیش از جوشکاری
وجود روغن، گریس، رطوبت و آلودگیهای فلزی میتواند کیفیت جوش را کاهش دهد.
پیش از شروع عملیات باید محل اتصال با روش و مواد مناسب تمیز شود. ابزارهایی که با فولاد کربنی تماس داشتهاند نیز نباید بدون تمیزکاری مناسب برای استیل استفاده شوند.
استفاده از گاز محافظ مناسب
انتخاب گاز محافظ مناسب، از اکسیداسیون بیشازحد حوضچه جوش جلوگیری میکند.
در اتصالاتی که سطح داخلی جوش در معرض محیط خورنده قرار دارد، محافظت گازی از پشت جوش نیز ممکن است ضروری باشد.
پرداخت و پاکسازی پس از جوشکاری
پس از پایان جوشکاری، رنگهای حرارتی، اکسیدهای سطحی و آلودگیها باید متناسب با کاربرد قطعه پاکسازی شوند.
در پروژههای حساس به خوردگی، عملیات تخصصی مانند اسیدشویی و پسیواسیون کنترلشده میتواند به بازیابی کیفیت سطح کمک کند. این عملیات باید توسط افراد آموزشدیده و با رعایت الزامات ایمنی انجام شود.
هنگام خرید پروفیل استیل برای جوشکاری به چه نکاتی توجه کنیم؟
کیفیت عملیات برش و جوش از مرحله انتخاب محصول آغاز میشود.
خریداران باید پیش از ثبت سفارش، گرید استیل، ضخامت واقعی دیواره، ابعاد مقطع، کیفیت سطح و شرایط محیطی پروژه را مشخص کنند.
برای مثال، پروفیل مورد استفاده در دکوراسیون داخلی الزاماً به همان ویژگیهای محصول مورد استفاده در محیطهای شیمیایی یا دریایی نیاز ندارد.
همچنین در سازههایی که از ترکیب مقاطع مختلف ساخته میشوند، بهتر است سازگاری مواد از ابتدا بررسی شود.
مقایسه مشخصات فنی و قیمت محصولات پیش از خرید به برنامهریزی بهتر بودجه کمک میکند. بااینحال، انتخاب محصول صرفاً براساس پایینترین قیمت همیشه اقتصادیترین تصمیم نیست؛ زیرا تفاوت در گرید، ضخامت و کیفیت سطح میتواند هزینه نهایی ساخت را تغییر دهد.
جمعبندی؛ کدام روش برشکاری و جوشکاری پروفیل استیل بهتر است؟
انتخاب بهترین روش برشکاری و جوشکاری پروفیل استیل به نوع پروژه، ضخامت محصول، گرید فولاد زنگنزن، دقت موردنیاز و شرایط بهرهبرداری بستگی دارد.
برای برشهای دقیق و پیچیده، لیزر گزینه مناسبی است؛ درحالیکه اره نواری برای برشهای مستقیم و تکراری میتواند انتخاب اقتصادیتری باشد. روش واترجت برای قطعات حساس به حرارت کاربرد دارد و برش پلاسما نیز در برخی پروژههای صنعتی گزینهای مؤثر محسوب میشود.
جوشکاری، روش TIG به دلیل کنترل بالا و کیفیت مناسب ظاهر جوش، برای مقاطع ظریف و دکوراتیو کاربرد زیادی دارد. مقابل، MIG/MAG برای تولید صنعتی و افزایش سرعت اجرای اتصالات مناسب است.
در نهایت، کیفیت محصول اولیه بهاندازه انتخاب روش ساخت اهمیت دارد.
مهتاب استیل پرداز با تمرکز بر تأمین انواع مقاطع استیل، امکان بررسی و انتخاب محصولات موردنیاز پروژههای صنعتی و ساختمانی را فراهم میکند.

افزودن دیدگاه